

У виробництві високочастотних плат Rogers-відхилення вирівнювання ламінування та усадка матеріалу є основними вузькими місцями, які обмежують продуктивність і впливають на радіочастотні характеристики, особливо в гібридних структурах Rogers+FR-4, де складність контролю над цією проблемою зростає експоненціально.
Фундаментальні причини двох основних проблем
Три основні причини інфляції та проблем скорочення
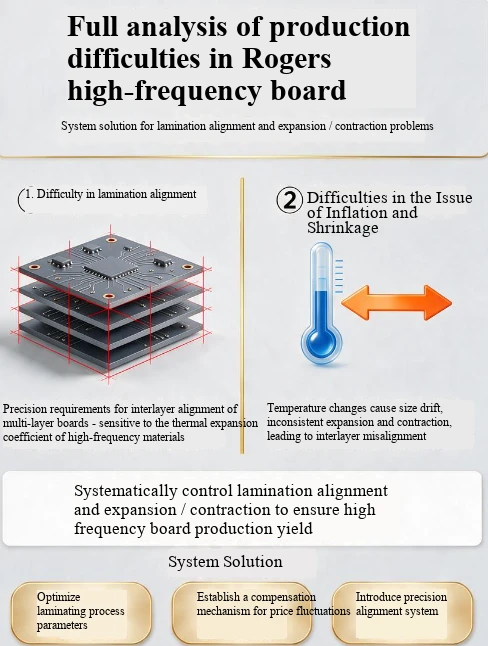
Невідповідність КТР: КТР по осі Z-звичайного FR-4 становить 50-70 ppm/градус, тоді як КТР по осі Z матеріалів Роджерса на основі PTFE може досягати 200-300 ppm/градус. Різниця в CTE в площині між RO4350B і FR-4 також може досягати 50 ppm/градус. Амплітуда усадки під час стиснення та пайки оплавленням різна, що безпосередньо спричиняє відхилення розміру, концентрацію напруги між шарами та серйозне викривлення від розшарування.
Накопичення деформації процесу: під час процесу стиснення напівзатверділа листова смола (PP) тече і твердне, що призводить до стиснення в напрямку X/Y на 0,08% -0,12%; Після травлення внутрішньої мідної фольги напруга кочення знімається. Коли товщина міді більше або дорівнює 2 унціям, ефект деформації буде додатково посилений, і відхилення багатошарової плати легко перевищено після накопичення шар за шаром.
Анізотропія матеріалу: високочастотний лист Rogers- залежить від напрямку плетіння скловолокна та потоку смоли, і існують природні відмінності в коефіцієнтах розширення та стиснення в напрямку X/Y. Максимальна різниця в розширенні та звуженні між краєм плати та серцевиною плати може досягати 0,03%, і традиційна уніфікована компенсація масштабування взагалі не може покрити такі нелінійні деформації.
2. Основні труднощі при вирівнюванні ламінованого шару
Допуск міжшарового зміщення звичайних багато-шарових плат становить ± 75 мкм 125 мкм, у той час як високочастотні плати потребують контролю в межах ± 50 мкм, а високочастотні -HDI HDI-плати потребують навіть ± 25 мкм. Асинхронне розширення та звуження різних матеріалів, а також накопичення деформації в багато-шарових структурах можуть легко призвести до зсуву міжшарового візерунка та зміщення отворів, що зрештою спричиняє спотворення передачі сигналу, розрив імпедансу, внутрішнє коротке відхилення свердління та інші проблеми браку.
Система цільових рішень
1. Оптимізація попереднього матеріалу та укладання
Симетричний дизайн укладання: переконайтеся, що вся дошка симетрично розподілена навколо центрального шару, уникаючи викривлення та односторонньої деформації, викликаної асиметричними структурами від кореня.
Додайте перехідний буферний шар: вставте поліпропілен з керамічним наповненням та інші перехідні матеріали між Роджерсом і FR-4, щоб згладити перехід змін КТР, що може зменшити міжшарове напруження більш ніж на 60%. У той же час виберіть спеціальний напівзатверділий лист, сумісний з обома підкладками, щоб покращити ефект злиття інтерфейсу.
Попередня обробка матеріалу: перед стисненням підкладка Rogers сушиться у вакуумі при 80 градусах / 4 години, а підкладка з PTFE додатково активується поверхнею, щоб повністю видалити вологу, покращити адгезію з листами PP та уникнути деформації вологопоглинання під час подальшої обробки.
2. Технологія точної компенсації коливань цін
Створення моделі динамічної компенсації: відмова від традиційного лінійного масштабування з одним значенням, створення незалежних баз даних розширення та звуження для різних моделей матеріалів, товщини пластини та шарів, встановлення компенсаційних коефіцієнтів незалежно в напрямках X/Y і поділ усієї пластини на кілька областей сітки з центром пластини як джерелом диференційованої компенсації, адаптацією до різниць у деформаціях між краями пластини та пластиною. центр.
Сегментоване моделювання технологічного ланцюга: для механізмів деформації трьох основних процесів після травлення внутрішнього шару, пресування та свердління відповідні змінні деформації розраховуються окремо. Дані про розширення та звуження кожного етапу включені в систему попередньої компенсації, щоб уникнути накопичення деформації шар за шаром.
Ітераційне калібрування даних першої плати: встановіть тестові цілі розширення та звуження та міжшарові кільця вирівнювання на внутрішній кромці процесу, виміряйте цільові дані зміщення після натискання першої плати та використовуйте їх як значення компенсації перед випуском для наступного серійного виробництва для безперервної ітерації та оптимізації точності компенсації.
3. Високоточний процес вирівнювання ламінування
Оновлення системи позиціонування: для високочастотних плат із понад 20 шарами використовується метод позиціонування з чотирма слотами (Pin Lam) + композиційним методом розплаву/заклепок замість традиційного позиціонування з двома штифтами, контролюючи основну точність вирівнювання в межах ± 25 мкм.
Поетапний процес нагрівання та з’єднання під тиском: застосовуючи сегментовану криву нагрівання та підвищення тиску, ділянка з низькою-температурою дозволяє смолі повністю розтікатися та заповнювати проміжки, а ділянка з високою{1}}температурою завершує перехресне-з’єднання та затвердіння, уникаючи локальної деформації, спричиненої швидким нагріванням і втратою контролю потоку клею; Після завершення стиснення повільно охолодіть його до кімнатної температури під тиском, а потім холодним пресом протягом більше 2 годин, щоб повністю зняти залишкову напругу між шарами.
Пряме лазерне зображення LDI: заміна традиційної експозиції плівки обладнанням LDI повністю усуває помилки розширення та звуження самої плівки з точністю експозиції ± 0,005 мм. У той же час обладнання може обчислювати значення розширення та звуження в реальному-часі на основі позиціонуючих отворів на краю плати та автоматично виконувати адаптивну компенсацію розтягування графіки.
4. Повне виявлення процесу та керування замкнутим -циклом
Після стиснення збіг між отвором для свердління та паяльною площадкою на 100% перевіряється рентгенівським обладнанням, щоб переконатися, що відхилення міжшарового вирівнювання контролюється в межах ± 50 мкм.
Виконайте повну перевірку імпедансу на шарі ключового сигналу, щоб перевірити, чи відхилення товщини середовища знаходиться в межах контрольованого діапазону, і уникнути відхилення імпедансу, спричиненого несумісністю ламінування.
Проведіть 100% тест на міцність на відрив готового продукту, щоб переконатися, що сила з’єднання між шарами перевищує або дорівнює 1,2 кН/м, і перевірте стабільність процесу ламінування з точки зору надійності.